

อะไรคือความแตกต่างระหว่างเหล็ก-รีดร้อนและเหล็กรีดเย็น-
Mar 24, 2026
ฝากข้อความ
ทั้งคู่รีดร้อนและรีดเย็นเป็นกระบวนการขึ้นรูปที่สำคัญสำหรับแผ่นเหล็กหรือโปรไฟล์ และทั้งสองอย่างส่งผลกระทบอย่างมีนัยสำคัญต่อโครงสร้างจุลภาคและคุณสมบัติของเหล็ก ในการผลิตจริง การรีดร้อนเป็นวิธีการหลักในการรีดเหล็ก ในขณะที่การรีดเย็นส่วนใหญ่จะใช้สำหรับการผลิตชิ้นส่วนขนาดเล็ก- แผ่นบาง และผลิตภัณฑ์เหล็กอื่นๆ ที่มีความต้องการความถูกต้องของมิติสูง มีความแตกต่างที่สำคัญระหว่างทั้งสองในแง่ของสถานการณ์การใช้งาน ลักษณะกระบวนการ และประสิทธิภาพ ดังรายละเอียดด้านล่าง
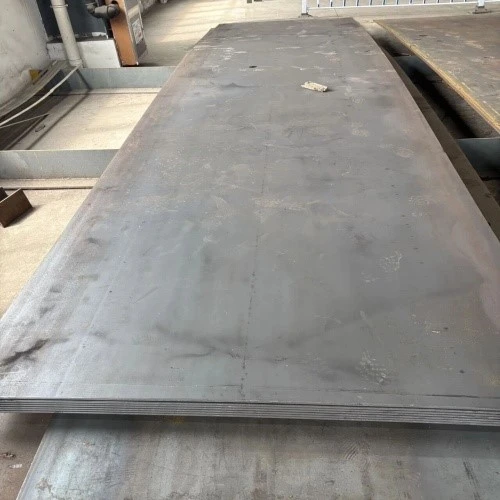
I. การใช้การรีดร้อนและรีดเย็นสำหรับผลิตภัณฑ์เหล็กทั่วไป
การรีดเหล็กโปรไฟล์ต่างๆ มีวิธีการรีดที่แตกต่างกันออกไป โดยมีหลักๆ ดังนี้
* เหล็กลวด: ช่วงเส้นผ่านศูนย์กลาง 5.5-40 มม. ในรูปแบบม้วน รีดร้อนทั้งหมด- หลังจากวาดเย็น มันจะกลายเป็นวัสดุดึงเย็น
* เหล็กกลม: ยกเว้นเหล็กสว่างที่มีมิติที่แม่นยำ ส่วนใหญ่เป็นแบบรีดร้อน- นอกจากนี้ยังมีวัสดุปลอมแปลงที่มีรอยตีขึ้นรูปบนพื้นผิวอีกด้วย
* เหล็กแผ่น: ผลิตทั้ง-รีดร้อนและรีดเย็น- โดยวัสดุรีดเย็น-มักจะบางกว่า
แผ่นเหล็ก: แผ่นรีดเย็น-ส่วนใหญ่จะบางและใช้กันอย่างแพร่หลายในการผลิตรถยนต์และสาขาอื่นๆแผ่นรีดร้อน-ส่วนใหญ่จะมีความหนาปานกลางและหนา และยังมีข้อกำหนดที่มีความหนาใกล้เคียงกับแผ่นรีดเย็น-ด้วย แต่รูปลักษณ์จะแตกต่างกันอย่างมีนัยสำคัญ
Angle Steel: ทั้งหมดผลิตโดยการรีดร้อน
ท่อเหล็ก: ท่อเหล็กเชื่อมผลิตโดยทั้งรีดร้อนและรีดเย็น ท่อเหล็กไร้ตะเข็บสามารถผลิตได้โดยใช้กระบวนการรีดร้อน รีดเย็น หรือรีดเย็น ขึ้นอยู่กับความต้องการ
เหล็กแชนแนลและคาน-: ทั้งหมดเป็นวัสดุรีดร้อน-
เหล็กเสริมแรง: วัสดุหลักคือวัสดุรีดร้อน- เหล็กเส้นเสริมแรงแบบรีดร้อน-บางเส้นผ่านการขึ้นรูปเย็น งานเย็น เป็นต้น เหล็กเส้นเสริมแรงแบบซี่โครงรีดเย็น-เป็นผลิตภัณฑ์แปรรูปเพิ่มเติมของเหล็กเส้นเสริมแรงทรงกลมรีดร้อน-
ครั้งที่สอง กระบวนการรีดร้อนและลักษณะเฉพาะ
(I) คำจำกัดความของกระบวนการ
แท่งเหล็กหรือแท่งเหล็กนั้นเปลี่ยนรูปร่างและแปรรูปได้ยากที่อุณหภูมิห้อง และมักจะต้องได้รับความร้อนถึง 1100~1250 องศาในการรีด กระบวนการนี้เรียกว่าการรีดร้อน อุณหภูมิขั้นสุดท้ายของการรีดร้อนโดยทั่วไปคือ 800-900 องศา หลังจากนั้นส่วนใหญ่จะทำให้เย็นลงตามธรรมชาติในอากาศ ดังนั้นสถานะรีดร้อนจึงเทียบเท่ากับการทำให้เหล็กเป็นมาตรฐาน
จากมุมมองของโลหะวิทยา การรีดร้อนจะดำเนินการเหนืออุณหภูมิการตกผลึกใหม่ของเหล็ก (450-600 องศา ) กระบวนการผลิตเหล็กทั่วไปคือ: การทำเหล็ก-การผลิตเหล็ก-การหล่อแบบต่อเนื่อง (หรือการหล่อโลหะแท่ง)-การรีดร้อน (การผลิต-ผลิตภัณฑ์รีดร้อน)-การรีดเย็น (การผลิตผลิตภัณฑ์รีดเย็น)
ผลิตภัณฑ์เหล็กส่วนใหญ่จะรีดด้วยวิธีรีดร้อน เนื่องจากอุณหภูมิสูง เหล็กแผ่นรีดร้อน-จึงก่อตัวเป็นชั้นของเกล็ดเหล็กออกไซด์บนพื้นผิว ซึ่งต้านทานการกัดกร่อนได้ในระดับหนึ่ง และช่วยให้-กักเก็บในอากาศแบบเปิดได้
(II) ข้อดีและข้อเสีย
ข้อดี: สามารถรบกวนโครงสร้างการหล่อของแท่งเหล็ก ปรับแต่งเม็ดเหล็ก ขจัดข้อบกพร่องของโครงสร้างจุลภาค ทำให้โครงสร้างเหล็กมีความหนาแน่นมากขึ้น และปรับปรุงคุณสมบัติทางกล การปรับปรุงนี้สะท้อนให้เห็นในทิศทางการหมุนเป็นหลัก ฟองอากาศ รอยแตก และความพรุนที่เกิดขึ้นระหว่างการหล่อสามารถเชื่อมเข้าด้วยกันภายใต้อุณหภูมิและความดันสูง มีความเร็วในการขึ้นรูปที่รวดเร็วและให้ผลผลิตสูง และสามารถแปรรูปเป็นรูปทรงหน้าตัด-ต่างๆ เพื่อให้ตรงตามข้อกำหนดการใช้งานที่แตกต่างกัน
ข้อเสีย: พื้นผิวจะหยาบเนื่องจากสะเก็ดเหล็กออกไซด์ ส่งผลให้เกิดความผันผวนของขนาดอย่างมาก ดังนั้น เหล็กที่ต้องการผิวสำเร็จสูง ความแม่นยำของขนาด และคุณสมบัติทางกลจะต้องได้รับการประมวลผลเพิ่มเติมโดยการรีดเย็นจากผลิตภัณฑ์สำเร็จรูปหรือสำเร็จรูป-รีดร้อนกึ่ง- หลังจากการรีดร้อน สิ่งเจือปนที่ไม่ใช่โลหะ- (ส่วนใหญ่เป็นซัลไฟด์ ออกไซด์ และซิลิเกต) ภายในเหล็กจะถูกอัดให้เป็นแผ่นบางๆ ทำให้เกิดการหลุดร่อน สิ่งนี้ทำให้ความต้านทานแรงดึงของเหล็กตามความหนาของเหล็กลดลงอย่างมาก ซึ่งอาจทำให้เกิดการฉีกขาดระหว่างชั้นระหว่างการหดตัวของรอยเชื่อม การระบายความร้อนที่ไม่สม่ำเสมอทำให้เกิดความเครียดตกค้าง เหล็กแผ่นรีดร้อน-ทุกประเภทจะแสดง-สมดุลความเค้นตกค้างในตัวเอง และยิ่งขนาดหน้าตัด-มีขนาดใหญ่ขึ้น ความเค้นตกค้างก็จะยิ่งมากขึ้น ซึ่งอาจส่งผลเสียต่อการเสียรูป ความเสถียร และความต้านทานต่อความเมื่อยล้าของส่วนประกอบเหล็ก
ที่สาม กระบวนการรีดเย็นและลักษณะเฉพาะ
(I) คำจำกัดความของกระบวนการ
การรีดเย็นเป็นวิธีการรีดที่ใช้แรงดันของม้วนเพื่อรีดเหล็กที่อุณหภูมิห้องเพื่อเปลี่ยนรูปร่าง แม้ว่าการเสียรูประหว่างการประมวลผลจะทำให้เกิดความร้อนซึ่งทำให้อุณหภูมิของแผ่นเหล็กเพิ่มขึ้น แต่ก็ยังเรียกว่าการรีดเย็น การผลิตของบริษัทใช้-เหล็กม้วนรีดร้อนเป็นวัตถุดิบ ซึ่งจะถูกดองเพื่อกำจัดตะกรันออกไซด์ก่อนการแปรรูปด้วยแรงดัน ส่งผลให้เกิดเหล็กม้วนรีดแข็ง-
จากมุมมองของโลหะวิทยา การรีดเย็นจะดำเนินการที่อุณหภูมิต่ำกว่าอุณหภูมิการตกผลึกใหม่ของเหล็ก โดยทั่วไป,เหล็กแผ่นรีดเย็น-(เช่น แผ่นเหล็กชุบสังกะสี และแผ่นเหล็กเคลือบสี-) จำเป็นต้องผ่านการอบอ่อน ส่งผลให้มีความเป็นพลาสติกและการยืดตัวที่ดีขึ้น การรีดเย็นช่วยให้มีความหนาบางลง เหล็กแผ่นรีดร้อน-บางถึง 1.0 มม. ในขณะที่เหล็กแผ่นรีดเย็น-สามารถหนาได้ถึง 0.1 มม.
(II) ข้อดีและข้อเสีย
ข้อดี: ขนาดที่แม่นยำ ความหนาสม่ำเสมอ ความคลาดเคลื่อนต่ำ ช่วยให้สามารถผลิตผลิตภัณฑ์ที่บางมากได้ คุณภาพพื้นผิวที่ดี ความเรียบที่ควบคุมได้ และความรู้สึกเรียบเมื่อสัมผัส ซึ่งสาเหตุหลักมาจากการดอง คุณสมบัติทางกลและเทคโนโลยีที่ดี (เช่น คุณสมบัติการปั๊ม) ทำให้มีความเร็วสูง- การรีดต่อเนื่องเต็มที่ และมีประสิทธิภาพการผลิตสูง เหล็กผ่านการเสียรูปพลาสติกอย่างมีนัยสำคัญในระหว่างการรีดเย็น ซึ่งจะเพิ่มจุดครากของเหล็ก
ข้อเสีย: แม้ว่าจะไม่มีการบีบอัดพลาสติกร้อนในระหว่างกระบวนการขึ้นรูป แต่ความเค้นตกค้างยังคงมีอยู่ภายในหน้าตัด- ซึ่งส่งผลต่อลักษณะการโก่งงอโดยรวมและเฉพาะจุดของเหล็ก -ส่วนเหล็กแผ่นรีดเย็นส่วนใหญ่เป็นส่วนเปิดที่มีความแข็งของแรงบิดอิสระต่ำ ทำให้มีแนวโน้มที่จะเกิดแรงบิดภายใต้การดัดงอ และการดัดงอ-การโก่งงอแบบบิดภายใต้แรงอัด ส่งผลให้มีความต้านทานแรงบิดได้ต่ำ เหล็กแผ่นรีดเย็น-มีผนังบาง และไม่มีการเสริมความหนาที่ข้อต่อของแผ่น ส่งผลให้ความสามารถในการทนต่อภาระที่มีความเข้มข้นเฉพาะจุดลดลง การเสียรูปเย็นอย่างต่อเนื่องทำให้งานแข็งตัว ส่งผลให้มีความแข็งแรงและความแข็งเพิ่มขึ้น ความเหนียวและพลาสติกลดลง และประสิทธิภาพการปั๊มลดลง ทำให้เหมาะสำหรับชิ้นส่วนที่มีการเสียรูปง่าย ๆ เท่านั้น
IV. สรุปความแตกต่างหลักระหว่างเหล็กแผ่นรีดร้อน-และเหล็กแผ่นรีดเย็น-
ความแตกต่างหลักระหว่างทั้งสองอยู่ที่อุณหภูมิการหมุน "เย็น" หมายถึงอุณหภูมิห้อง (ต่ำกว่าอุณหภูมิของการตกผลึกซ้ำ) ในขณะที่ "ร้อน" หมายถึงอุณหภูมิสูง (สูงกว่าอุณหภูมิของการตกผลึกซ้ำ) ความแตกต่างเฉพาะจะสะท้อนให้เห็นเป็นส่วนใหญ่ในสามด้าน:
1. ลักษณะที่ปรากฏและคุณภาพพื้นผิว: เนื่องจากได้เหล็กแผ่นรีดเย็น-มาจากเหล็กรีดเย็น-รีดร้อน-และการรีดเย็นยังเกี่ยวข้องกับการตกแต่งพื้นผิวด้วย เหล็กแผ่นรีดเย็น-มีคุณภาพพื้นผิวที่ดีกว่า (เช่น ความหยาบของพื้นผิว) มากกว่าเหล็กแผ่นรีดร้อน- ดังนั้น หากมีข้อกำหนดสูงสำหรับคุณภาพของการเคลือบในภายหลัง เช่น การทาสี โดยทั่วไปจะเลือกใช้เหล็กแผ่นรีดเย็น- เหล็กแผ่นรีดร้อน-แบ่งออกเป็นเหล็กดองและเหล็กไม่ดอง เหล็กดองมีสีโลหะปกติเนื่องจากกระบวนการดอง แต่เหล็กที่ไม่ดองจะมีผิวสำเร็จต่ำกว่าเหล็กรีดเย็น- เหล็กที่ไม่ผ่านการดองมักจะมีชั้นออกไซด์บนพื้นผิว ดูหมองคล้ำ หรือมีชั้นของเหล็กออกไซด์ (Fe3O4) ในแง่ของคนธรรมดา ดูเหมือนว่าได้รับความร้อน และหากสภาพแวดล้อมในการจัดเก็บไม่ดี ก็มักจะมีสนิมอยู่บ้าง
2. ประสิทธิภาพ: โดยทั่วไป คุณสมบัติทางกลของเหล็กแผ่นรีดร้อน-และรีดเย็น-จะถือว่าเหมือนกันในการใช้งานทางวิศวกรรม แม้ว่าเหล็กแผ่นรีดเย็น-จะต้องผ่านการชุบแข็งบางอย่างในระหว่างการรีดเย็น (ซึ่งอาจแตกต่างกันไปขึ้นอยู่กับข้อกำหนดคุณสมบัติทางกลที่เข้มงวด) โดยทั่วไปแล้ว เหล็กแผ่นรีดเย็นจะมีความแข็งแรงของผลผลิตและความแข็งของพื้นผิวสูงกว่าเหล็กแผ่นรีดร้อน-เล็กน้อย ความแตกต่างที่แน่นอนขึ้นอยู่กับระดับของการหลอม ไม่ว่ากระบวนการอบอ่อนจะเป็นอย่างไร เหล็กแผ่นรีดเย็น-โดยทั่วไปจะมีความแข็งแรงสูงกว่าเหล็กแผ่นรีดร้อน-
3. ความสามารถในการขึ้นรูป: เนื่องจากคุณสมบัติของเหล็กแผ่นรีดร้อน-และเหล็กแผ่นรีดเย็น-โดยพื้นฐานแล้วจะเหมือนกัน ความสามารถในการขึ้นรูปที่แตกต่างกันมีสาเหตุหลักมาจากคุณภาพพื้นผิวที่แตกต่างกัน เหล็กแผ่นรีดเย็น-โดยทั่วไปมีคุณภาพพื้นผิวที่ดีกว่า ดังนั้นสำหรับเหล็กแผ่นที่ทำจากวัสดุชนิดเดียวกัน เหล็กแผ่นรีดเย็น-มักจะมีความสามารถในการขึ้นรูปได้ดีกว่าเหล็กแผ่นรีดร้อน-
ติดตามเราเพื่อทำความเข้าใจความแตกต่างพื้นฐานระหว่างเหล็กแผ่นรีดร้อน-และเหล็กแผ่นรีดเย็น-อย่างรวดเร็ว!
ส่งคำถาม